
Для восьми деталей общей длиной 11,2 м в нашем примере нужны два целых хлыста профильной трубы по 6 м. Но деление 11,2 ÷ 6 — только нижняя граница. Чтобы действительно уложить детали в две заготовки, надо разместить каждую длину, учесть пропил и проверить, что остаётся на концах. Ниже — две конкретные карты реза, которые можно повторить в инструменте линейного раскроя.
Сразу оговорим границу: это план нарезки по длине, а не проект металлоконструкции. Сечение трубы, нагрузки, сварные узлы, углы и порядок сборки определяются отдельно. Все миллиметры здесь — условия демонстрационного примера, а не универсальная норма покупки.
Сначала список деталей, потом количество хлыстов
Представим, что для рамы по готовому чертежу нужны четыре стойки по 1 900 мм и четыре поперечины по 900 мм. Поставщик предлагает трубу хлыстами по 6 000 мм. Ширину пропила выбранного инструмента примем равной 3 мм; если фактический диск или способ резки другой, в расчёт надо поставить его значение. Остаток длиной от 300 мм условно считаем пригодным для будущей работы. Этот порог тоже задаёт мастер, а не материал сам по себе.
Чистая длина деталей: 4 × 1 900 + 4 × 900 = 11 200 мм, или 11,2 м. Значит, одного шестиметрового хлыста заведомо не хватит. Но это ещё не значит, что двух хватит: отдельные детали могут плохо сочетаться внутри заготовки, а каждый рез забирает материал.
В калькуляторе раскроя трубы эти исходные данные открываются пресетом «Профильная труба». Он подставляет 6 000 мм, пропил 3 мм и восемь деталей; перед собственной закупкой замените пример реальными размерами из чертежа. На странице сразу появляются карты хлыстов, а не только сумма метров.
Как помещаются детали в два хлыста
Сначала инструмент ставит длинные детали, затем ищет место для коротких. Для нашего набора получается такая карта:
| Хлыст | Порядок деталей слева направо | Занято вместе с внутренними пропилами | Отделяемый остаток |
|---|---|---|---|
| № 1, 6 000 мм | 1 900 + 1 900 + 1 900 мм | 5 706 мм | 291 мм |
| № 2, 6 000 мм | 1 900 + 900 + 900 + 900 + 900 мм | 5 512 мм | 485 мм |
На первом хлысте между тремя деталями два пропила: 1 900 + 3 + 1 900 + 3 + 1 900 = 5 706 мм. До конца хлыста остаётся 294 мм, но чтобы отделить этот хвост от последней детали, нужен ещё один пропил 3 мм. Поэтому полезная длина отделённого остатка — 291 мм, а не 294.
На втором хлысте после детали 1 900 мм идут четыре детали по 900 мм. Перед каждой короткой деталью нужен пропил: 1 900 + 4 × (3 + 900) = 5 512 мм. Свободный хвост 488 мм, после отделяющего реза — 485 мм. Это не обещание, что обрезок обязательно подойдёт к другой конструкции: он пригоден лишь при нашем условном пороге 300 мм и подходящем сечении.
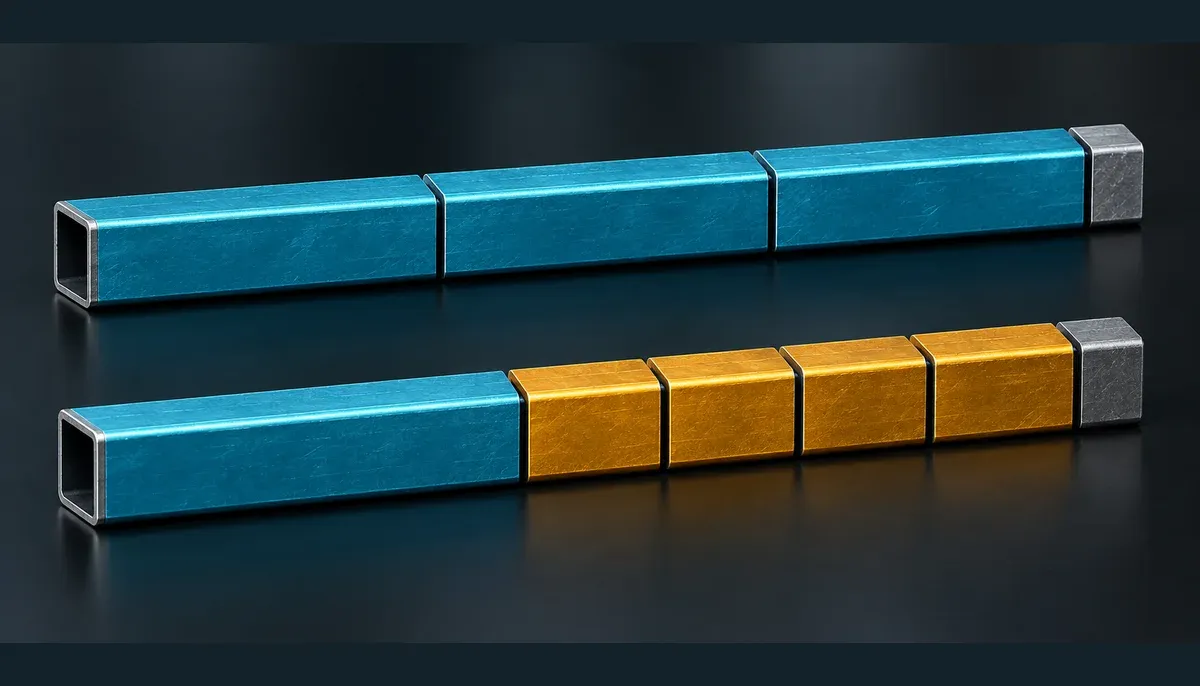
Цветная 3D-иллюстрация показывает порядок деталей, но не служит масштабным производственным чертежом. Перед резкой сверяйте миллиметры в таблице и интерактивной карте.
Здесь два хлыста — не просто удачный вариант, а минимальное количество для этих данных: суммарные 11,2 м не помещаются в один шестиметровый хлыст, а обе показанные карты помещаются в два. Для произвольного списка деталей один только общий метраж такого доказательства не даёт. Поэтому полезнее вводить весь список, а не округлять отношение длин и сразу ехать в магазин.
Что именно купить и куда делись 800 мм
Покупаемая единица — целый хлыст. Итог примера: 2 штуки по 6 м, всего 12 погонных метров профильной трубы. Чистая длина восьми деталей — 11,2 м. Разница составляет 800 мм, но нельзя назвать все эти 800 мм бесполезным мусором.
В двух картах вместе остаются отделяемые отрезки 291 и 485 мм, то есть 776 мм. Пропилы между деталями суммарно забирают 18 мм, ещё два реза для отделения хвостов — 6 мм. Так сходится материальный баланс: 11 200 + 776 + 18 + 6 = 12 000 мм. Интерфейс округляет сумму остатков до 0,78 м, тогда как точные значения по каждой карте видны в миллиметрах.
Инструмент также показывает 6,7% вне чистой длины деталей: это 800 ÷ 12 000 × 100, округлённое до одного знака. В этой доле есть и пропил, и короткий хвост, и один потенциально полезный отрезок. Называть все 6,7% «безвозвратными отходами» было бы неверно.
ИИ-иллюстрация сортировки обрезков, не фото результата нашего расчёта. Сохранить отрезок имеет смысл, если его фактическая длина, сечение и состояние подходят для конкретной следующей детали.
При заданном пороге 300 мм отрезок 485 мм отмечается как пригодный, а 291 мм — нет. Но если на объекте понадобятся короткие закладные по 250 мм, решение изменится. И наоборот, остаток в полметра бесполезен для детали 800 мм. Поэтому порог в форме — рабочее правило хранения, не физический закон и не автоматическая экономия на следующем заказе.
Почему ширину пропила нельзя спрятать в «запас 10%»
Запас на брак и ширина пропила решают разные задачи. Пропил появляется в конкретном месте карты: между соседними деталями и при отделении хвоста. Если просто прибавить процент к общим 11,2 м, нельзя понять, поместятся ли нужные элементы внутри каждого хлыста. Переход с одного режущего инструмента на другой меняет карту даже при одинаковом списке деталей.
С другой стороны, три миллиметра в форме не покрывают торцовку неровного заводского края, дефект участка трубы или технологический припуск на сварной шов. Их надо взять из чертежа и условий обработки, а затем увеличить соответствующую длину детали до построения карты. Скрыто добавлять всем позициям одинаковые миллиметры или процент инструмент не должен.
Если хлыст продаётся не той длины, что в примере, замените 6 000 мм на фактическую длину у поставщика. Не переносите готовый ответ «два хлыста» на трубу по 3 м или на другой набор деталей. Даже небольшое изменение размеров способно иначе заполнить последний хлыст.
Что меняется, если труба продаётся по 3 м
Оставим те же восемь деталей и пропил 3 мм, но представим другого поставщика: у него заготовки длиной 3 000 мм. Тогда в один хлыст помещаются стойка 1 900 мм и поперечина 900 мм. Между ними нужен пропил: 1 900 + 3 + 900 = 2 803 мм. После ещё одного реза на отделение хвоста останется 194 мм. Такая пара повторяется на четырёх хлыстах, поэтому ответ — 4 штуки по 3 м.
Общая покупная длина в обоих вариантах одинакова — 12 м. Но это не одинаковые планы работ. Вместо двух длинных хлыстов мастер получает четыре коротких; при пороге хранения 300 мм ни один из четырёх остатков по 194 мм не отмечается как полезный. У двух шестиметровых хлыстов один остаток 485 мм сохраняется. Доставка, цена за штуку или метр и доступность нужного сечения способны изменить выбор, но без предложения конкретного магазина мы не называем один вариант экономически лучшим.
Пропил может менять даже число покупаемых заготовок. Возьмём отдельно две детали по 1 499 мм и хлыст 3 000 мм. Без учёта реза обе детали занимают 2 998 мм и помещаются в один хлыст. Если между ними требуется пропил 3 мм, нужно уже 3 001 мм — такой карты нет, понадобятся два хлыста. Именно поэтому «добавить несколько миллиметров потом» бывает слишком поздно. Это второй учебный пример, не продолжение расчёта нашей рамы.
Где план резки заканчивается
Результат отвечает на вопрос «какие отрезки помещаются в целые прямые заготовки по длине». Он не выбирает тип и толщину стенки трубы, не проверяет несущую способность рамы, углы запила, положение шва, последовательность сварки и допуски монтажа. У профильной трубы бывает значение ориентации сечения и стороны с покрытием; одномерная карта сама этого не знает. Список деталей должен уже быть проверен для вашей конструкции.
Практический порядок перед магазином короткий: сверить чертёж, узнать фактическую длину хлыста, измерить или уточнить ширину пропила, внести все типы деталей, посмотреть каждую карту, отдельно решить вопрос с торцовкой и браком. Закрытый резерв на испорченный хлыст, если он нужен проекту, добавляют явно к полученным двум, а не прячут в цифре «чистая длина».
Для деталей одинакового типа по стене можно сначала определить шаг и количество в раскладке реек, а затем перенести длинномерные элементы в раскрой. Для листового материала — ГКЛ или ОСП на прямоугольной поверхности — предназначена другая раскладка: она работает с двумя измерениями и не заменяется картой трубы.
Итог нашего примера остаётся простым: восемь деталей, два целых шестиметровых хлыста, один сохраняемый остаток 485 мм при выбранном пороге. Числа легко проверить, но ценность карты не в арифметике самой по себе: она превращает общий метраж в понятный порядок резов и покупку целыми заготовками. Для собственных размеров откройте линейный раскрой и проверьте полученный план до первого реза.


